工业自动化设备:从PLC到机器人集成的全链路选型与落地指南
在信息传输、软件和信息技术服务业快速渗透制造业的今天,工业自动化设备早已不是单纯的"硬件堆砌",而是一套融合控制、驱动、感知、通信与软件平台的系统工程。对于正在推进数字化车间、智能工厂建设的企业而言,如何理解工业自动化设备的构成逻辑、如何选型、如何与既有信息系统对接,直接决定了产线改造的投入产出比。本文结合嘉诺华创自动化在电气控制、系统集成与运维服务中的实践经验,梳理一条从底层控制到上层数据的完整技术路径。
工业自动化设备的典型架构:四层结构看清全貌
很多企业在采购自动化设备时容易陷入"只看单机、不看系统"的误区。实际上,一套可稳定运行的工业自动化系统通常可以划分为四个层次,理解这四层结构,是选型与集成的前提。
- 现场设备层:传感器、执行机构、伺服电机、变频器等,负责物理量的采集与动作执行,是自动化系统的"感官与四肢"。
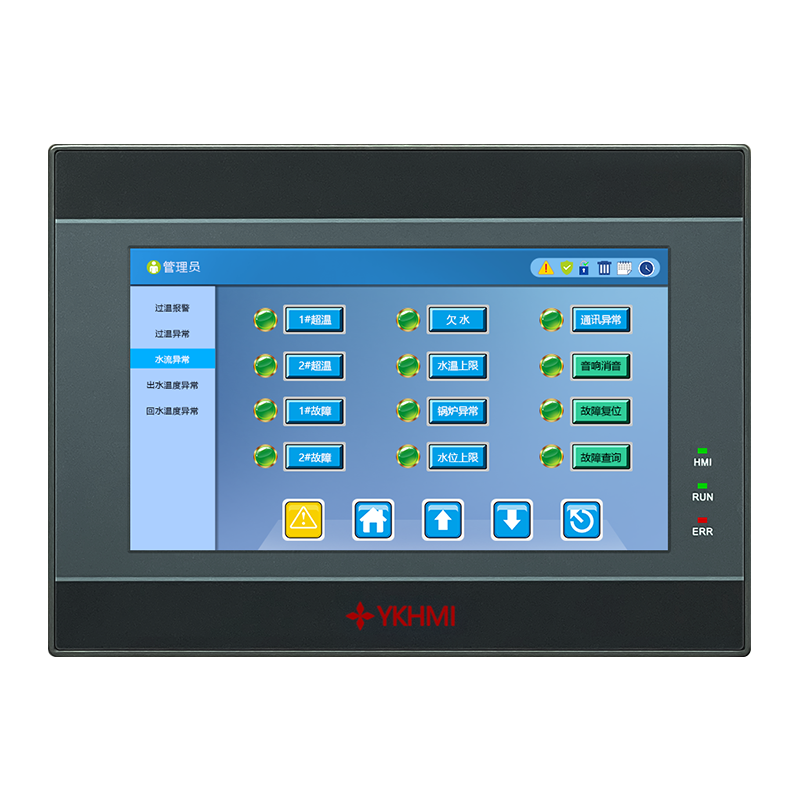
- 控制层:以PLC控制系统为核心,配合触摸屏人机界面完成逻辑运算、顺序控制与本地操作,是系统的"小脑"。
- 监控与集成层:SCADA、上位机软件、工业机器人集成、自动化生产线改造中的调度系统,承担数据汇聚与协同控制。
- 信息层:通过工业以太网、OPC UA、MQTT等协议与MES、ERP、云平台对接,实现生产数据上云、远程运维与大数据分析。
这四层之间并非孤立存在。控制层采集的数据能否顺畅上传到信息层,往往取决于通信协议是否统一、数据模型是否规范。这也是系统集成服务在自动化项目中价值越来越高的原因——设备本身可以采购,但"让设备之间说同一种语言"需要专业的集成能力。
PLC控制系统与触摸屏人机界面:稳定性的根基
PLC控制系统是工业自动化设备的大脑。选型时需要重点关注三点:一是I/O点数与扩展余量,建议预留15%—20%的冗余,避免后期因工艺调整而整体更换;二是扫描周期与指令处理能力,高速包装、精密装配等场景对实时性要求较高;三是通信接口的丰富程度,是否原生支持以太网、串口、现场总线等。
触摸屏人机界面则承担着"让操作工看得懂、用得顺"的职责。一块好的HMI不只是显示画面,更要做到报警分级清晰、参数修改有权限管理、历史数据可追溯。在实际项目中,我们常看到HMI画面堆砌过多信息,反而导致误操作率上升。合理的做法是按角色分层设计:操作层只保留启停、状态、报警,工艺层开放参数调整,维护层提供诊断入口。
伺服电机驱动与变频器:驱动系统的匹配逻辑
伺服电机驱动与变频器是两类常被混淆的驱动设备。简单区分:伺服强调位置、速度的精确闭环控制,适用于需要精准定位的场合,如机械手、数控送料;变频器则主要用于交流电机的调速与节能,适用于风机、水泵、输送线等对定位精度要求不高的负载。
选型时常见的坑包括:伺服功率选小导致过载报警频繁、变频器未考虑长电缆带来的电压反射问题、制动电阻配置不足造成减速时过压。这些问题在调试阶段可能不明显,但在连续生产工况下会逐渐暴露。因此,驱动系统的选型应当与负载特性、启停频率、环境温度一并核算,而不是简单按铭牌功率对号入座。
此外,变频器维修与伺服驱动器维修是设备全生命周期中绕不开的环节。建立备件台账、记录故障代码与处理方案,能显著缩短停机时间。对于老旧设备,与其反复维修,不如评估自动化生产线改造的可行性,用新型驱动替换高故障率的老型号,往往在两年内即可收回成本。
传感器选型:被低估的关键环节
传感器是自动化系统的"神经末梢",其选型失误带来的连锁反应常被低估。光电传感器受环境光干扰、接近开关检测距离不足、编码器分辨率与机械精度不匹配,都会导致误动作或定位偏差。
传感器选型建议遵循"先工况、后参数"的顺序:先明确检测对象(材质、颜色、尺寸)、安装空间、环境条件(粉尘、油污、温度、振动),再确定检测方式与输出类型。例如在粉尘较大的铸造车间,电感式接近开关比光电传感器更可靠;在需要区分颜色的包装线上,则需要色标传感器而非普通光电开关。把工况说清楚,比对比参数表更重要。
电气控制柜定制与工业机器人集成:从单机到产线
电气控制柜定制是自动化设备的"骨架"。一个规范的柜体设计应当考虑:元器件布局的散热通道、强弱电分离走线、接地系统的一致性、检修空间的预留。很多现场故障源于柜内温升过高或干扰耦合,而这些在图纸阶段就可以规避。
工业机器人集成则是自动化生产线改造中的高阶环节。机器人本体的选型只是起点,真正的难点在于末端执行器设计、视觉引导标定、与PLC的节拍协同以及安全防护配置。一个常见的误区是只看机器人重复定位精度,却忽略了上下料机构、工装夹具与节拍匹配,最终导致整线效率受限于最慢的那个环节。
自动化生产线改造:先诊断,再动刀
生产线改造不是"把旧设备换成新设备"。合理的改造路径通常包括:现状诊断(瓶颈工序识别、故障率统计、节拍分析)→ 方案设计(自动化程度分级、投资回报测算)→ 分步实施(先单站自动化,再连线)→ 数据打通(与MES对接)。分步实施的好处在于,每一步都能验证效果,避免一次性大投入带来的风险。
在信息技术服务视角下,改造还应同步考虑运维体系的建设:远程监控、故障预警、备件管理、操作培训。设备交付只是开始,能否稳定运行三到五年,取决于运维能力是否跟得上。
结语:自动化设备的价值在于"系统协同"
工业自动化设备的选型与集成,本质上是一场关于"匹配"的工作——控制能力与工艺需求匹配、驱动性能与负载特性匹配、传感器精度与机械精度匹配、数据接口与信息系统匹配。任何一个环节的错配,都会在长期运行中被放大。嘉诺华创自动化在PLC控制系统、伺服驱动、电气控制柜定制与工业机器人集成等方向提供从方案设计到运维支持的一体化服务,帮助制造企业把自动化设备真正用起来、用稳定、用出效益。