工业自动化设备:从PLC到机器人,一篇讲透现代工厂的"神经系统"
在制造业转型升级的浪潮中,"工业自动化设备"早已不是大厂专属的奢侈品,而是越来越多中小工厂提升效率、稳定品质、降低人工依赖的刚需配置。但很多企业在采购或改造时,往往只盯着某一个部件——买台机械手、换套PLC、加几个传感器——结果设备各自为政,产线反而更乱。问题出在哪?工业自动化本质上是一套协同系统,需要从控制层、驱动层、执行层到信息层通盘考虑。本文结合实际工程经验,把工业自动化设备的关键组成、选型逻辑和落地要点讲清楚,帮助你在规划自动化项目时少走弯路。
工业自动化设备到底包含哪些部分?
很多人把"自动化设备"理解成一台台独立的机器,其实更准确的说法是一套分层协作的体系。从下往上大致可以分为四层:
- 执行层:伺服电机、步进电机、气缸、工业机器人本体,负责把电信号变成实际动作;
- 驱动层:伺服驱动器、变频器,负责给执行机构提供精准的动力输出;
- 控制层:PLC控制系统、运动控制器,是整个设备的大脑,负责逻辑判断和时序调度;
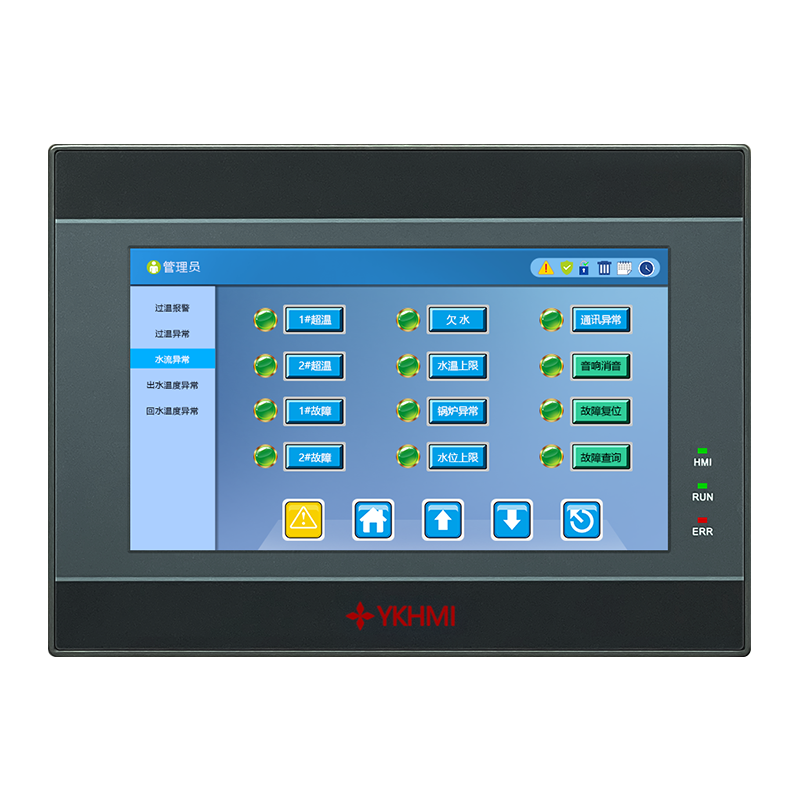
- 交互与信息层:触摸屏人机界面(HMI)、上位机软件、数据采集网关,负责人与设备的沟通以及数据上传。
此外,传感器贯穿各层,承担位置、温度、压力、光电等信号的采集;电气控制柜则把这些元件有序地集成在一起,保证布线规范、散热良好、维护方便。任何一层出现短板,整套系统的稳定性都会打折扣。这也是为什么自动化生产线改造不能"头痛医头",而要先做整体架构设计。
PLC控制系统:自动化设备的中枢神经
PLC(可编程逻辑控制器)是工业自动化设备中使用最广泛的控制核心。它的优势在于可靠性高、抗干扰强、编程逻辑直观,适合长时间连续运行的工业现场。选型时通常需要关注几点:I/O点数是否留有20%左右的余量、扫描周期能否满足工艺节拍、是否支持所需的通信协议(如Modbus、Profinet、EtherCAT等)。
实际项目中,PLC往往不是孤立工作的。它需要与伺服驱动器、变频器、触摸屏、上位机甚至MES系统进行数据交互。通信协议不统一,是现场调试中最常见的"卡壳"环节。因此在方案设计阶段就应明确各设备的通信接口,必要时通过网关做协议转换,避免后期返工。
伺服电机驱动与变频器:动力输出的两种思路
伺服和变频经常被拿来比较,但它们的定位并不相同。伺服电机驱动强调精准的位置、速度和转矩控制,适合需要定位、同步、插补的场合,比如机械手关节、数控送料、贴标定位等。变频器则主要用于交流电机的调速与节能,常见于风机、水泵、传送带等对位置精度要求不高的场景。
值得提醒的是,变频器维修和伺服驱动器维修在工厂运维中是高频需求。这类设备长期处于高负荷、高粉尘或高温环境,电容老化、散热不良、参数漂移都可能引发故障。建立定期巡检和备件管理制度,比故障后紧急抢修更能控制停机损失。
触摸屏人机界面与工业机器人集成
触摸屏人机界面是操作人员与设备之间的桥梁。好的HMI设计不只是"能点就行",而要兼顾信息层级清晰、报警提示明确、参数修改有权限管理。很多现场操作失误,根源在于界面设计不合理,而非人员技能不足。
工业机器人集成则是近年来增长最快的方向之一。机器人本体只是硬件,真正决定项目成败的是集成能力:夹具设计、视觉引导、与PLC的联动逻辑、安全围栏与光栅配置、节拍仿真等。一个成熟的集成方案,能让机器人与现有产线无缝衔接,而不是变成一座"孤岛"。
传感器选型:小元件决定大稳定
传感器单价不高,却直接影响系统的判断准确性。选型时要综合考虑检测距离、精度、响应频率、防护等级(IP等级)、输出类型(NPN/PNP/模拟量)以及现场环境(油污、粉尘、强光、电磁干扰)。例如在焊接车间,普通光电传感器容易被弧光干扰,就需要选用抗干扰能力更强的型号;在潮湿冲洗环境,则要优先考虑高防护等级产品。传感器选型看似琐碎,实则是自动化设备长期稳定运行的基础功课。
电气控制柜定制:被低估的"门面"与"命脉"
电气控制柜是整套自动化设备的物理载体。柜内布局是否合理、线号标识是否清晰、接地与屏蔽是否到位、散热风道是否顺畅,直接关系到故障率和维护效率。非标定制的控制柜需要根据负载类型、元件尺寸、现场空间和维护习惯来设计,而不是简单地把元件塞进标准柜体。一个规范的控制柜,能让后续的排查时间从几小时缩短到几分钟。
自动化生产线改造:先诊断,再动刀
对于已有产线的企业,改造往往比新建更复杂。建议遵循"先诊断、后设计、再实施"的路径:
- 梳理现有工艺流程,找出瓶颈工序和人工依赖度最高的环节;
- 评估现有设备的可复用性,避免"推倒重来"造成浪费;
- 明确改造目标的可量化指标,如节拍提升比例、不良率下降幅度、用工减少数量;
- 分阶段实施,保留手动/自动切换模式,降低试错风险。
改造项目最忌讳一次性大改却缺乏回退方案。稳妥的做法是先在一个工位或一条支线做试点,验证稳定后再逐步推广。
结语
工业自动化设备的价值,不在于堆砌多少高端元件,而在于各环节能否协同成一个稳定、易维护、可扩展的整体。从PLC控制系统的架构设计,到伺服与变频的合理搭配,再到传感器选型和电气控制柜的规范定制,每一环都需要工程经验支撑。对于正在规划自动化的企业来说,选择一个既懂单机设备、又能统筹系统集成的合作伙伴,往往比单纯比价更能决定项目的最终成效。嘉诺华创自动化长期深耕工业自动化设备领域,覆盖PLC控制、伺服驱动、触摸屏人机界面、工业机器人集成与产线改造等环节,可为不同规模的制造企业提供从方案设计到落地运维的完整支持。